
全国服务热线:
151-1874-4788
135-3661-6957
全国服务热线:
做包装机械的工程师大概都遇到过这种局面:机构方案定完了,输送段却卡在电机怎么摆上。
辊筒要横向驱动,电机如果顺着辊轴伸出去,正好压在操作通道或者护罩位置上;换个方向,又和纵封机构、料仓、气路管打架。最后只能退一步——加一组链轮链条做转向。
链条一加,问题跟着来:多一个张紧点、多一个润滑点、多一个护罩,装配工时上去了,客户现场还多了一处异响和磨损的来源。设备交付后,售后抱怨的往往就是这些“临时加出来”的中间环节。
这也是直角传动结构在包装、食品、物流输送类设备上出现频率越来越高的原因:不是为了参数好看,而是为了把结构做干净。
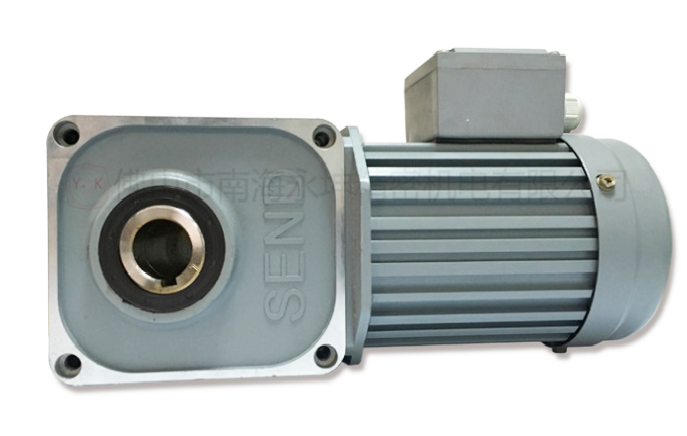
以常见的枕式包装机、贴标机、开箱机为例,主输送辊筒的轴线方向与机架长度方向垂直,电机通常只能侧挂。
传统做法是“蜗轮蜗杆减速机 + 链传动”,或“平行轴减速机 + 转向机构”。前者结构简单,但蜗轮蜗杆的滑动摩擦损失较大,长时间连续运行后温升和效率衰减需要关注;后者零件数量多,累积间隙会体现在定位精度上。
直交轴结构的思路是把转向做在减速机内部:输入轴与输出轴成 90°,法兰直接贴机架侧板安装,输出端接辊轴或链轮。少了一级外置转向,装配工序和备件种类都能简化。
这里需要提醒一点:直交轴减速机内部常用的准双曲面齿轮副,相对蜗轮蜗杆在传动效率上通常有优势,但具体效率、允许温升与润滑周期跟负载率、环境温度、安装方位密切相关,不能只看样本上的单一数字。
输送辊筒驱动是另一个高频场景。
实心轴输出要配联轴器、要单独做轴承支撑、要保证两轴同心——同心度不到位,联轴器弹性体会提前失效,这类故障在售后里并不少见。
中空轴减速机的做法是把辊轴直接穿进空心输出轴,用胀紧套(或键+锁紧盘)抱紧,减速机本体通过扭力臂或法兰固定在机架上。好处是:省掉联轴器和一侧轴承座,轴向尺寸缩短,同心度由减速机自身的加工精度保证。
代价是安装时必须守住几个细节:
辊轴插入深度要按样本要求控制,插得太浅抱紧面积不足,太深可能顶到内部结构;
胀紧套的紧固扭矩要按规范执行,凭手感拧是常见隐患;
扭力臂的固定方式要允许微量位移,否则机架变形会直接传到输出轴轴承上;
空心轴端的防尘、防水处理不能省,尤其在食品机械的冲洗环境下。
山藤电机现有 SZG-H、SZG-R、SZG-F 三大系列,覆盖直交轴减速机、准双曲面减速机、直角减速机与中空轴减速机等结构形式,选型时建议按下面的顺序过一遍,而不是先看型号表:
安装空间与输出方向——先确定电机能不能侧挂、需不需要 90° 转向、轴向长度有没有限制。空间定不下来,后面的参数都是空谈。
负载性质——恒速输送、频繁启停、还是带冲击的断续动作?启停频率直接影响选型时的服务系数取值。
径向与轴向载荷——中空轴结构尤其要看辊筒自重、皮带张力带来的径向力,超限会缩短轴承寿命。
安装方位与润滑——油浴润滑的机型对安装角度有要求,倒装、立装要提前确认。
环境条件——食品机械的冲洗、粉尘环境、低温冷库,对防护等级和润滑脂的选择都不一样。
维护便利性——加油口、放油口、检查窗是否在可达位置,这一点在图纸阶段最容易被忽略,现场却最影响停机时间。
上面提到的枕式包装机横向输出、输送辊筒中空轴驱动,都是包装与食品机械行业里比较典型的结构形态,讨论的是通用工况下的取舍逻辑,不指向某一特定客户的设备。
真实案例的产能数据、运行时长、故障率这些内容,需要由项目工程师提供原始记录后再落笔,否则写出来只是看起来像案例的文字。
直角传动结构解决的不是“性能极限”问题,而是结构集成度问题:少一级中间传动、少一组联轴器、少几个润滑点,设备在装配、调试、维护三个环节上都更可控。
对采购来说,判断一套传动方案值不值,可以看三件事——零件数量是否减少、安装工序是否简化、后期备件是否通用。参数表上的数字只是入场券。
如果贵司正在做输送段的传动选型,或者现有设备存在侧挂干涉、链条维护频繁、辊筒同心度难保证这类问题,欢迎把工况条件(负载、转速、安装空间、环境)发给我们,由技术人员协助核对选型方向。
上一篇: 山藤直交轴减速电机SZG-35F-400W-240SB
下一篇: 没有了
 台湾永坤电机微信公众平台

 扫一扫微信交流
 扫一扫微信交流
 扫一扫微信交流