
全国服务热线:
151-1874-4788
135-3661-6957
全国服务热线:
做非标设备和包装线的工程师大多有类似经历:主传动算得很细,到了转角、换向这一段,为了省空间,随手用链轮、皮带或者蜗轮蜗杆过渡。设备能转,问题却留在后面——链条松了要张紧,皮带打滑要调,蜗轮蜗杆效率偏低、发热明显,油封一漏就是地脚上的一摊油。
等设备交付到客户车间,这些位置恰恰是最难拆、最难维护的地方。停一次机,损失的不只是备件钱。
直交轴齿轮减速电机把电机轴与输出轴做成 90° 相交布置,输入端和输出端各走一个方向,设备结构上就能省下一段轴向长度。对机架越做越紧凑的包装机、贴标机、小型输送线来说,这个空间差别往往决定了整机的布局能不能成立。
与蜗轮蜗杆相比,齿轮传动的效率损失和发热更可控,长时间连续运行时的温升表现更稳定;与链轮、皮带相比,它省掉了张紧机构和外露转动件,防护等级和安全性也更好处理。
需要说明的是,具体效率、许用径向载荷、允许的轴向力这些数据与速比、安装方式强相关,【需技术人员核对】,不能按样本封面上的单一数字直接套用。
枕式包装机、封箱机的膜路和输送方向常常互为 90°。把直交轴减速电机直接装在交接工位,输出轴对准横送辊,电机本体藏进机架内侧,外观整洁,检修口也好开。
转弯段用直角传动替代链轮换向,可以取消外置张紧,减少异物夹入的风险。多工位需要同步时,注意各工位传动链的累计间隙,安装时按实际负载做微调,不要只靠理论中心距装配。
清洗频繁的工位,重点不在减速机本身,而在安装面和油封。机架焊接件的平面度如果不够,强行锁紧会让壳体受力变形,油封偏磨、早期渗油多半从这里开始。防腐涂层和防护等级按现场冲洗方式确定,【需技术人员核对】。
只按功率选,不按扭矩选。实际工况的启动冲击、堵转风险、负载性质才是决定因素。
忽略安装姿态。不同安装方向对应的润滑位不同,倒装、侧装要提前跟厂家确认。
输出轴形式没定清。中空轴、中实轴、带法兰还是键连接,直接影响后续联轴器和轮毂的加工。
把减速机当结构件用。输出轴上的径向力有边界,链轮、齿轮直接挂在轴上,长期运行会伤轴承。
首次换油时间被忘掉。磨合期的铁屑不清掉,后面再好的油也救不回来。
转角传动看起来是个小环节,但它决定了设备的可维护性和交付后的口碑。选型阶段多花半小时把工况说清楚——负载多大、启停多频繁、安装朝哪个方向、现场有没有冲洗——比后期改机架便宜得多。
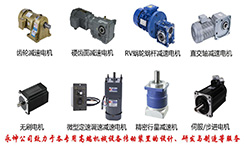
山藤电机长期做直交轴齿轮减速电机、准双曲面减速机、直角减速机、中空轴减速电机等传动方案。设备厂商如果有转角工位、空间受限,或者现有传动方式想替换,欢迎把工况参数发过来,我们先做匹配再谈型号。
核心优化关键词:直交轴齿轮减速电机 / 直角减速机 / 直交轴减速机
上一篇: 和山藤减速电机一起学习电机知识
下一篇: 没有了
 台湾永坤电机微信公众平台

 扫一扫微信交流
 扫一扫微信交流
 扫一扫微信交流